

一、标准编号及标准名称
由中国国际科技促进会归口管理、东北大学提出的《煤气化渣基固废胶凝材料》(T/CI 1097-2025)团体标准,于2025年7月16日正式发布实施。
二、标准制定背景
当今世界,能源的发展、能源与环境的关系是全世界全人类共同关心的问题,也是关乎我国社会经济发展的重要问题。随着工业的高速发展和人口数量的快速增加,造成世界能源的总消耗急剧增加。在2015年气候变化巴黎大会后,我国在2020年联合国大会一般性辩论和气候雄心峰会等重要会议上,首次提出了争取2030年前实现碳达峰,2060年前碳中和,2030年碳强度下降65%、非化石能源比重达到25%等中长期战略目标。这一系列历史性的新目标,不仅展现了我国负责任大国担当,也是实现我国高质量发展的客观要求,并将推动加快我国化石能源向可再生能源的转型,实现第三次能源转换,保障我国能源安全,最终将推进全人类社会与自然环境和谐发展。
目前,水泥的大规模应用正面临着严重的环境问题。例如,水泥在生产过程中将消耗大量不可再生的自然资源和能源,且碳排放量较高。根据多项研究表明,每生产1t水泥将向空气中释放0.7t的CO2以及灰尘,这些污染物质将会导致非生物枯竭、全球变暖、损害人类健康等。因此,全面推进水泥行业绿色低碳转型发展对于实现我国“双碳”目标乃至缓解全球气候变暖意义重大
三、规程制定的必要性
煤气化是实现煤炭清洁利用的有力手段,是现代煤化工产业的龙头技术。2022年我国煤气化产业消耗煤炭达3.3亿吨,生产煤基甲醇、乙二醇、烯烃等达8000万吨,以及煤基天然气超60亿立方米。同时煤气化过程中年排放煤气化灰渣超5000万吨,由于煤气化灰渣中碳灰结合方式复杂、铬汞铅等重金属离子污染危害大、残碳反应活性低,导致其大规模分质及资源化利用困难,目前仅有31.6%被用来进行残碳燃烧利用、制造建工建材、土壤水体改良及高值化利用等,其余仍以堆存、填埋等处置方式为主。2021年10月26日,国务院发了《2030年前碳达峰行动方案》,方案指出资源利用是减碳的重要途径,抓住资源利用这个源头,大力发展循环经济,全面提高资源利用效率,充分发挥减少资源消耗和降碳的协同作用。创新发展煤气化灰渣规模化、无害化利用和处置技术,对于保障国家能源安全和保护生环境具有重要战略意义。
国内外学者围绕煤气化灰渣分质活化利用、煤气化灰渣基复合低碳胶凝材料制备、煤气化灰渣等固废矿井充填等方面开展了一些基础研究与技术开发工作。Kyonggi University(韩国京畿大学)将煤气化灰渣制备为多孔地聚合物吸附剂,其最大雨水污染物去除率可达91.0%,与工业吸附剂的去除率相当;University of Florida(美国佛罗里达大学)开发了一种实验室规模的蒸汽气化系统,并对含碳废弃物进行高温蒸汽气化实验;西安交通大学将超低品位煤气化灰渣高温预热燃烧的同时向外供热或发电,从而实现能量的梯级高效利用,并在新疆完成30万吨/年煤气化灰渣脱碳供能示范;华东理工大学利用气化细渣分选残碳为碳源,通过酸处理、活化和杂原子掺杂制备了氧还原催化剂,阐明了催化剂物化结构及其氧还原催化性能的构效关系;中国科学院过程工程研究所开展了气化渣机械化学协同活化耦合除杂、稀碱体系寡聚体结构调控制备高模数水玻璃等研究工作。Taiheiyo Cement Corp(日本太平洋水泥公司)利用粉磨后的煤气化灰渣,成功研发出一种创新的复合胶凝材料制备方法,该方法在生产过程中有效提高了水泥强度,但作为水泥混合料,煤气化灰渣掺量普遍低于20%;傅博研究表明在水泥浆体中掺入10%气化渣能起到成核作用,对水泥水化反应有利,增加水泥浆体中水化产物数量,与纯水泥相比,其初凝时间和终凝时间分别降低了2.7%和2.6%,在1、7和28 d龄期抗压强度分别增长了7.1%、6.9%和5.4%,提高了水泥浆体的抗压强度。LUO等对600℃煅烧脱碳后煤气化粗渣和细渣作为水泥基材料的可行性进行了研究,结果发现掺入脱碳煤气化粗渣较细渣更有利于水泥砂浆的流动性,而抗压强度较低,由于脱碳煤气化粗渣和细渣的强度活性指数分别为100.9%和82.7%。娟红等针对气化渣应用矿山充填中强度低的问题,研究激发剂对气化渣活性的影响,并将其部分替代粉煤灰用于矿山充填。总体来说,现有工作普遍存在消纳规模小的问题,多处于实验小试向中试过渡阶段,且煤气化灰渣高值化利用途径的研究较少,亟待开发高效规模化灰渣制备高值化材料技术。
利用煤气化渣制备固废胶凝材料具有广阔的发展前景,可以提高生产效率,减少能源消耗和降低环境污染。值得关注的是煤气化渣基固废胶凝材料中气化渣的活化预处理机理较为复杂,前驱体材料与激发剂材料之间、各工业固废之间的相互作用机理更为复杂,目前尚未形成明确的煤气化渣基固废胶凝材料规程来指导设计和施工。若煤气化渣基固废胶凝材料中材料的选取、工业灰渣的取代率等设置不合理时,会对整体性能造成极大的影响。
四、编制过程
在编制过程中,充分考虑了本标准的目的和必要性,对当前市场上已有的相关技术标准和应用进行调研,了解国内外在煤气化渣、工业固废、胶凝材料技术的最新进展和趋势最终形成了《煤气化渣基固废胶凝材料》标准编制具体如下:
1、前期准备工作
项目立项前,标准编制小组查阅、研读相关国内外文献,广泛搜集煤气化渣、工业固废、胶凝材料技术相关的材料。同时,小组成员构思系统的框架及模块,进行系统建设需求分析。并与该领域的相关专家和用户进行调研、交流,广泛征求标准制定方面的意见和建议,以确保团体标准的科学性和实用性。
2、标准起草过程
团体标准立项通知公示后,标准编制小组首先组织了标准制定工作会议,各编写人员根据工作计划分工和编写要求开展了相关工作。在标准起草期间,编制小组主编单位及参编单位组织了数次内部研讨会和专家咨询会,经过多次修改,于2024年9月完成了标准初稿及编制说明的撰写⼯作。
3、工作计划
标准立项后计划10个月完成。
计划2024年9月提交标准初稿,2024年11月提交征求意见稿,2025年2月提交标准送审稿,2025年5月提交标准报批稿,2025年7月标准发布。
五、标准主要内容
本标准适用于煤气化渣粉为主要原料,辅以粒化高炉矿渣粉和钢渣粉等固体废弃物,以及激发剂制备的水硬性胶凝材料。
1、主要架构
本标准按照GB/T 1.1-2020《标准化工作导则 第1部分:标准化文件的结构和起草规则》的规定起草,主要章节内容包括范围、规范性引用文件、术语和定义、分类、原材料、技术要求、试验方法、检验规则、标志与产品合格证、运输与贮存等。
2、主要技术内容
本标准规定了煤气化渣基固废胶凝材料的分类、组分和标记,以及原材料,技术要求,试验方法,检验规则,标志和产品合格证,运输与贮存等。
六、标准实施意义
1、填补技术空白,建立统一规范
此前该领域缺乏针对性标准,产品质量、检测方法、应用工艺无统一依据,导致 “不敢用、不能用” 的行业困局。标准明确原料要求、性能指标、生产工艺、检验方法与应用场景,为设计、生产、施工、验收提供全链条技术指南,消除应用顾虑。首次从科学层面验证煤气化渣作为胶凝材料原料的可行性,推动技术从 “试验探索” 走向 “规范推广”。
2、推动固废高值化,降低环境风险
我国煤化工每年产生大量煤气化渣,堆存占用土地、污染土壤与地下水,处置成本高。标准助力规模化消纳气化渣,替代部分水泥、天然砂等资源,减少固废堆存与天然资源开采,降低碳排放与能耗。以宁夏煤业为例,标准落地后每年可消纳 10 万吨气化渣,显著降低环境压力,提升建材行业绿色低碳水平。
3、激发经济价值,增强市场竞争力
气化渣基胶凝材料可替代部分水泥,降低混凝土等产品的综合生产成本,提升价格竞争力。拓展固废资源化产业链,催生设备制造、检测服务、工程应用等新增长点,为企业创造经济收益与可持续发展动能。推动产品纳入绿色建材名录,享受政策支持(如低碳示范项目资金),提升企业品牌价值与市场认可度。
4、促进产业升级,引领技术创新
标准设定性能与环保指标,倒逼企业改进工艺、提升技术水平,推动煤气化渣利用从低附加值向高附加值转型。构建全链条技术规范体系,涵盖原料检测、配合比设计、施工质量控制,为行业提供可复制、可推广的实践范本。引导科研与产业资源聚焦关键技术攻关,如掺配比例优化、性能提升、成本降低,加速成果转化与产业化应用。
5、服务国家战略,助力 “双碳” 目标
契合 “双碳” 战略与循环经济政策,通过固废资源化减少碳排放,推动煤炭清洁高效利用与建材行业绿色转型。为煤化工与建材行业协同发展提供技术支撑,促进跨领域融合,提升能源与资源利用效率,保障生态安全。为全国同类项目提供示范,推动形成绿色生产与消费模式,助力美丽中国建设。
七、主要工程实践与产业化应用
1、煤气化渣机械活化改性
分析了机械研磨过程中煤气化渣颗粒产生电荷和表面自由能变化,建立了煤气化渣粉磨动力学模型,指导了煤气化渣颗粒参数动态调控,阐明了颗粒参数与机械化学反应的梯度效应,探明了煤气化渣机械活化改性机理,揭示了机械活化对煤气化渣粒径分布、比表面积、活性指数和火山灰活性的影响规律。
(1) 分析了机械活化对煤气化渣微观形貌和颗粒圆度的影响规律
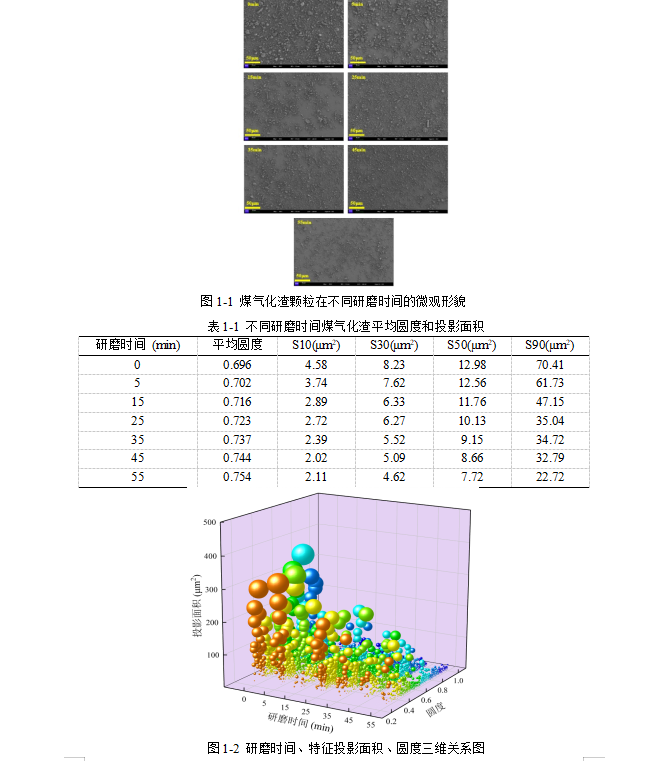
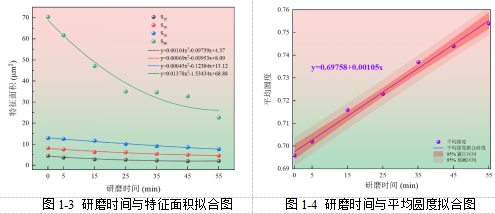
图1-1展示的是研磨不同时间的煤气化渣颗粒微观形貌图。从图中可以清地看到未经研磨的煤气化渣颗粒形状多为不规则块状,并且而尺寸较大,随着研磨作用的进行,煤气化渣颗粒受到摩擦力和剪切力的影响逐步向着细小屑状转变。为了进一步量化研磨时间对煤气化渣颗粒形状尺寸的影响程度,基于Image J软件对不同研磨时间煤气化渣电镜图进行二值化处理,并测得出各个颗粒的特征投影面积和周长,再计算出每个煤气化渣(CGS)颗粒的圆度,详细结果见表1-1。表中数据与电镜图观察的结果相一致,随着研磨时间的延长,CGS颗粒圆度越来越大,特征投影面积越来越小,从研磨时间、特征投影面积、圆度三维关系图(图1-2)中同样可以更清楚地看到这一点,这是因为研磨时间越长,CGS颗粒之间的接触频率越大,导致颗粒的尖锐部分和不规则部分更容易被破碎。随着研磨时间的延长粒径大的CGS颗粒越来越少,当研磨时间为55 min中时,CGS颗粒圆度达到0.754,S90为22.72 μm2,圆度较未研磨组提高8.3%,S90较未研磨组减小67.7%,这更有利于CGS颗粒中活性物质释放,也有利于CGS颗粒填充作用发挥,这也在一定程度上解释了研磨55 min组条件下的抗压强度最高的原因,另外CGS颗粒圆度的提升也能提高CGS所制备的水泥基辅助胶凝材料浆体的流动性。为了实现基于研磨时间对CGS颗粒的特征投影面积和圆度进行预测,本节对已知数据进行了拟合,拟合结果见图1-3和图1-4,拟合结果的可信度R2均超过0.95。
(2) 建立了煤气化渣粉磨动力学模型
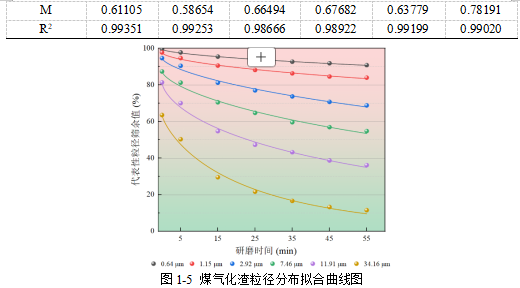
利用Origin对煤气化渣激光粒度分析仪测得数据进行拟合,其原理为在粉磨过程中煤气化渣减少速度与筛余值正相关。因此将粒度数据代入Alivden模型。然后进行数据拟合得到粉磨煤气化渣过程中粉磨效率系数、时间指数等相关参数,如表1-2所示。从拟合结果可以看出,机械研磨煤气化渣整个过程符合Divas-Aliavden grinding kinetics。并且从拟合图中可以看到,代表性粒径较大的煤气化渣拟合曲线在粉磨过程中下降较快,即粉磨效率更高。这是因为粒径较粗的颗粒较粒径较细的颗粒在物理特性、研磨原理以及能量传递等方面都更具优势。首先从煤气化渣颗粒的物理特性角度来分析,粒径较大的煤气化渣颗粒体积更大、质量也更大,因此在同样的研磨条件作用下,粗颗粒能获得更多的有效冲击力和剪切力,更好的促进粒脆性断裂造成的煤气化渣颗粒裂缝扩展,所以粉磨效率也就更高;其次从机械研磨原理层次分析,机械研磨煤气化渣原理主要是利用球磨机产生的冲击力和剪切力破坏煤气化渣分子间的内聚力,实现微观层次分子发生破碎分裂,宏观层次粒度变细。能够将粒度较粗的煤气化渣颗粒破坏的内聚力临界值相对较低,所以研磨效率更高,而粒度较细的煤气化渣已经经过一定程度的研磨,所以其内部晶体结构相对来说更加稳定,因此可以破坏其内部结构的外力临界值较大,最终造成研磨效率较低的结果;此外,从研磨能量传递的角度来分析,粒度较粗的煤气化渣颗粒之间相互碰撞的接触面积以及频率都更大,所以在研磨过程中传递能量损失较少,较研磨粒度较细的煤气化渣颗粒时有更多的能量用于颗粒研磨,因此粉磨粒度较粗的煤气化渣研磨效率更高。
Parameter | 0.64 μm | 1.15 μm | 2.92 μm | 7.46 μm | 11.91 μm | 34.16 μm |
Kt | 0.00805 | 0.01514 | 0.02307 | 0.03259 | 0.06560 | 0.08239 |
M | 0.61105 | 0.58654 | 0.66494 | 0.67682 | 0.63779 | 0.78191 |
R2 | 0.99351 | 0.99253 | 0.98666 | 0.98922 | 0.99199 | 0.99020 |
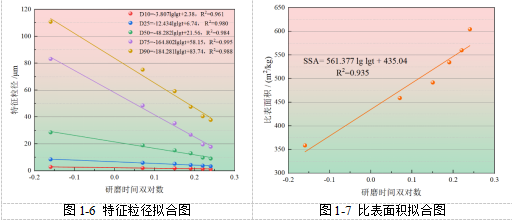
为进一步对研磨过程中的动力学行为进行预测分析,对不同研磨时间的煤气化渣特征粒径和比表面积进行研究分析,最终实现预测。特征粒径是煤气化渣颗粒累积到一定值时的粒径,即D50表示小于该粒径的煤气化渣占总量的50%。本节所研究的特征粒径包括D10,D25,D50,D75和D90,具体数据见表1-3。从数据中可以看到,随着研磨时间的增加,煤气化渣各级别特征粒径不断变小,比表面积不断变大。对研磨后时间进行双对数计算,并将计算结果与煤气化渣的特征粒径、比表面积进行线性拟合得到拟合曲线,如图1-6和图1-7所示。从拟合结果可以看出,无论是特征粒径还是比表面积的拟合结果与实测数据吻合度度都较高,不存在明显的异常点,拟合效果较好,可信度R2均超过90%。另外,从拟合得到的公式可以看出,特征粒径越大斜率和截距越大,这说明经过相同的研磨时间粒径越大,减小速度越快,即研磨效率越高,这与上一节得到的Divas-Aliavden分析结论一致。
研磨时间 | 比表面积 / m2/kg | D10 / μm | D25 / μm | D50 / μm | D75 / μm | D90 / μm |
0 min | 180.8 | 5.72 | 17.87 | 67.48 | 274.10 | 469.80 |
5 min | 328.7 | 2.96 | 8.56 | 28.68 | 83.3 | 110.89 |
15 min | 389.0 | 2.06 | 6.05 | 19.03 | 48.65 | 75.28 |
25 min | 421.9 | 1.94 | 5.29 | 15.29 | 35.47 | 59.26 |
35 min | 474.6 | 1.79 | 4.37 | 13.06 | 26.88 | 47.67 |
45 min | 560.0 | 1.49 | 3.88 | 9.88 | 19.66 | 40.63 |
55 min | 614.6 | 1.31 | 3.44 | 9.16 | 17.93 | 37.88 |
(4) 机械活化对煤气化渣-水泥基辅助胶凝材料抗压强度与活性指数的影响规律
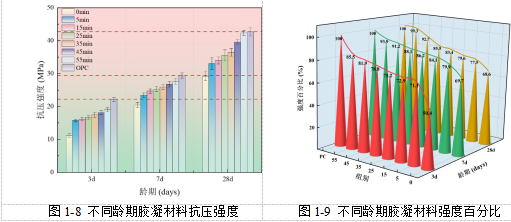
图1-8展示了研磨不同时间煤气化渣所制备的水泥基辅助胶凝材料不同龄期抗压强度,图1-9展示了各组煤气化渣-水泥基辅助胶凝材料与普通硅酸盐水泥的强度比。从图中可以看到随着研磨时间的延长,胶凝材料各个龄期抗压强度均不断增长,尤其是当研磨时间达到55 min时,28 d抗压强度达到42.4 MPa,同比未研磨组的29.3 MPa增长44.7%,并且研磨55 min组28 d抗压强度达到水泥对照组的99.3%。从数据结果中可以明显的看到研磨后的煤气化渣对整个系统的水化反应进行起到了一定的促进作用,最终实现强度的增长。这是因为在研磨的过程中会造成石英晶体的粒度变小,并且在摩擦力和剪切力的作用下石英的晶格会发生畸变,晶体发生破碎,更多的结晶态SiO2向非结晶态SiO2转变,这些非晶态SiO2处于非饱和的亚稳态并且会参与到水泥水化反应中。研磨时间越长可参与水化反应的物质就越多,即生成有利于抗压强度发展的水化产物也就越多。煤气化渣中存在一定量的硫化物,这会进一步的促进水泥中的C3A等发生反应生成钙矾石,这些钙矾石能够很好的补充结构孔隙,为其他水化产物提供成核点和附着点,最终实现提高胶凝材料强度。除此之外,随着研磨时间的延长,煤气化渣颗粒的粒径会显著变小,比表面积会变大,所以煤气化渣会在胶凝材料中起到良好的填充作用,这也会在一定程度上对煤气化渣-水泥基辅助胶凝材料起到积极的影响。
(5) 探明了煤气化渣机械活化改性机理
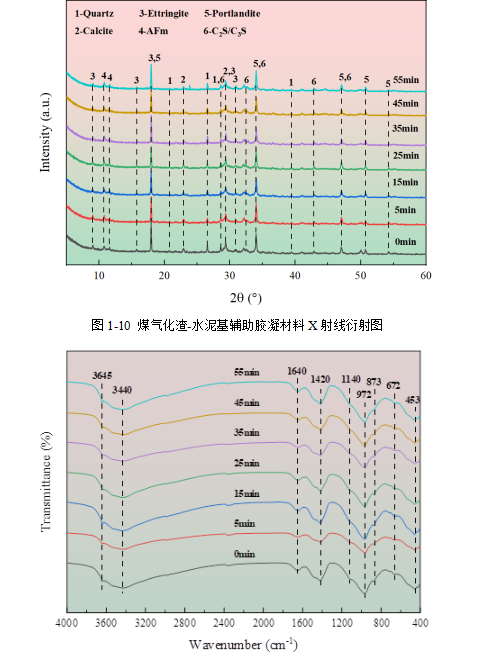
图1-10为研磨不同时间的煤气化渣-水泥基辅助胶凝材料XRD试验结果。从图中可以看到胶凝材料的XRD图谱中主要存在的矿物包括石英、碳酸钙、钙矾石、AFm相、氢氧化钙、C2S以及C3S。从试验结果可以看出随着研磨时间的延长,体系中中的矿物成分种类并没有发生变化,唯一区别是煤气化渣研磨时间长的较研磨时间短的胶凝材料衍射峰强度略有不同。与研磨0 min组相比,以研磨55 min组发现了更低强度、更窄的石英(θ = 20.7°和39.4°)衍射峰,这是因为在研磨的过程中会造成石英晶体的粒度变小,并且在摩擦力和剪切力的作用下石英的晶格会发生畸变,晶体破碎,更多的结晶态SiO2向非结晶态SiO2转变。另外,所生成的钙矾石能够很好的补充结构孔隙,为其他水化产物提供成核点和附着点,最终实现提高胶凝材料强度。
图1-11为煤气化渣-水泥基辅助胶凝材料傅里叶变换红外光谱图,在1140 cm-1发现了由S-O振动引起的吸收条带,这证明在反应系统中有硫酸盐基化合物的存在,这也证明了在1640 cm-1吸收峰处发生的O-H键振动的水分子一部分来源于AFt相和AFm相。在972 cm-1处的吸收峰是由Si-O-T(T=Si,Al)键振动引起的,存在该吸收峰代表着在反应系统中存在C-(A)-S-H凝胶。并且从图中可以看到,随着研磨时间的延长,该处吸收峰波谷到波底的差值越大,这是因为C-(A)-S-H凝胶的聚合度以及含量不同所引起的,即生成的C-(A)-S-H凝胶越多,差值越大。这也解释了随着研磨时间的延长胶凝材料强度增长的原因。
2、煤气化渣基固废胶凝材料
以机械活化的煤气化渣(CGS)、粒状高炉渣(GBFS)、NaOH颗粒和液体硅酸钠为原料制备AAMs浆料。通过将纯NaOH颗粒(分析级,纯度为98%)、液体硅酸钠和水混合来制备碱性活化剂溶液。水玻璃的硅酸盐模量(化学式Na2O⋅nSiO2⋅mH2O)为3.3,由27.3%的SiO2、8.54%的Na2O和64.15%的H2O组成。制备活化剂溶液,碱用量为7%(Na2O与粘合剂的质量百分比)和1.6(SiO2/Na2O的质量比)的硅酸盐模量。当硅酸盐模量在1.5至2.0范围内时,碱激发浆料的自收缩会降低。由于钙含量低,CGS通常与GBFS结合使用以生产AAM。GBFS在常温固化后提供额外的钙和更高的强度。有研究表明GBFS掺入增强了CGS基AAMs的抗压强度。他们的研究结果表明,GBFS掺杂超过40%显著提高了基于CGS的AAM的机械强度。表2-1提供了AAM样品的配合比。所有AAM样品均使用0.5的水固比。将碱活化前驱体按指定比例混合180s。将准备好的活化剂溶液加入混合锅中,低速混合120秒。在15s静置期间将刀片和壁上的浆液清理到锅中,并高速混合120s。将糊状物倒入20mm×20mm×20mm的模具中,并冲击60秒以去除气泡。样品在室温下固化1d,然后成型并放置在恒温(20±1)°C和相对湿度的固化室中以进一步固化。对样品进行了3天、7天和28天硬化年龄的抗压强度测试。
胶凝材料 | 水固比 | 碱溶液模数 | 碱当量 | ||||
GBFS | CGS | CGS550 | CGS700 | ||||
GBCS | 40% | 60% | 0.5 | 1.6 | 7% | ||
GBCS550 | 40% | 60% | 0.5 | 1.6 | 7% | ||
GBCS700 | 40% | 60% | 0.5 | 1.6 | 7% | ||
(1) 煤气化渣的理化特性分析
1) 煅烧过程分析
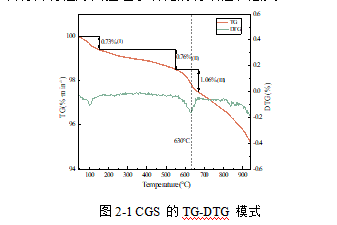
CGS的TG-DTG曲线如图2-1所示。CGS在40°C至950°C下的总质量损失为6.17%。这种质量损失过程可分为三个不同的阶段:(I)从室温到105°C,(II)105°C以上到550°C,以及(III)在550°C和700°C之间。105°C之前的质量损失主要是由于CGS中游离水和物理吸附水的蒸发,质量损失为0.43%。高于105°C时,CGS中的化学结合水和有机杂质(包括少量残余碳)会逐渐分解。这对应于在TG曲线的第二阶段(范围105°C至550°C)中观察到的质量损失。550°C至700°C范围内的质量损失为1.06%,主要是由于方解石中碳酸盐的分解,并伴有DTG曲线上明显的吸热峰。值得注意的是,在630°C时质量的突然损失表明材料结构在这一点上变得不稳定,表明反应性发生了显著变化。在超过700°C的温度下,CGS的质量仍然在下降,这表明原料中残留的杂质会继续分解。总之,CGS在0°C至550°C温度范围内的初级质量损失可归因于水分和残余碳的分解,导致质量减少。因此,550°C至700°C的温度范围是CGS煅烧实验研究的主要重点。接下来从材料特性方面验证了活化的有效性和意义。
2) 残碳含量分析
表2-1显示了在不同煅烧温度下处理的CGS的固定碳含量。CGS的固定碳含量为9.51%,当CGS在550°C的高温下煅烧3h时,固定碳大部分分解。高温燃烧3h粗CGS的损失约为20%,表明CGS在热活化过程中除残碳分解外,其他杂质也发生了热分解。碳含量的降低有助于活性成分含量的增加并促进CGS的水合作用过程。
Calcination temperature(℃) | Moisture Mad(%) | Ash (%) | Volatile matter (%) | Fixed carbon (%) | |||
Aad | Ad | Vad | Vd | Vdaf | |||
0 | 2.05 | 86.23 | 88.03 | 2.21 | 2.26 | 18.86 | 9.51 |
550 | 0.21 | 99.33 | 99.53 | 0.41 | 0.41 | 88.74 | 0.05 |
700 | 0.00 | 100 | 100 | 0.00 | 0.00 | 0.00 | 0.00 |
3) 物相变化分析
图2-2显示了CGS、CGS550和CGS700的XRD图谱。使用Rietveld精炼法定量计算CGS煅烧后晶相和非晶相的演变。如图所示,非晶相是CGS的主要成分,占总成分的95%,表明其潜在的反应性。CGS的晶相主要是石英和方解石,分别占3.33%和1.67%。这与文献中报道的结果基本一致。煅烧后矿种和CGS含量显著增加。在550°C时,矿物由于温度升高而开始结晶,导致石英的衍射峰增强,其含量增加到8.78%。硫酸钙和赤铁矿的结晶峰也分别在0.22%和2.44%处观察到。当达到700°C的煅烧温度时,二氧化硅含量下降到5.67%,而赤铁矿含量增加到5.00%。观察到矿物的新晶相,包括磁铁矿(1.78%)和海登堡石(CaFe₂Si₂O₆,8.78%)。磁铁矿来源于赤铁矿的原始CGS和高温转变。海登堡石的形成可能是通过二氧化硅和含铁矿物与同等矿物成分的高温复合发生的,观察到的二氧化硅含量降低证明了这一点。值得注意的是,煅烧前后CGS无定形含量的趋势如下:CGS>CGS550>CGS700。CGS煅烧后无定形含量减少。这是因为CGS中的残余碳以无定形的形式存在或附着在铝硅酸盐矿物上。可以假设CGS中存在的残余碳(9.51%)位于无定形馏分中。煅烧过程有助于残余碳的分解,从而释放碳封装的活性矿物,并提高矿物结晶相的峰值和含量。此外,超过700°C的煅烧温度显著提高了矿物相的结晶度,导致无定形相含量进一步降低。这种现象已被确定为影响无机矿物胶结性能的有害因素。有研究表明当CGS煅烧温度过高(815°C)时,会发生矿物再结晶,这会导致结构不稳定和活性矿物溶解困难。煅烧温度对CGS水化活性的影响将在后续部分中更详细地阐明。
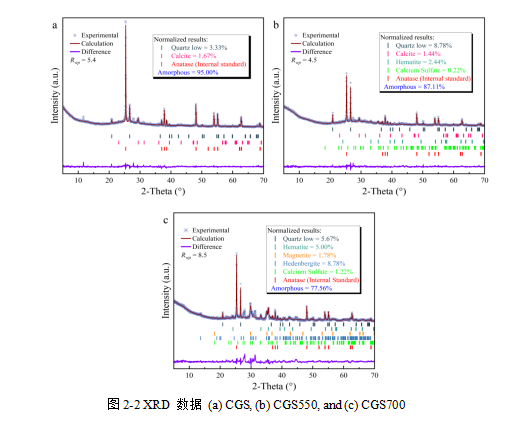
图2-2 XRD 数据 (a) CGS, (b) CGS550, and (c) CGS700
4) 聚合度分析
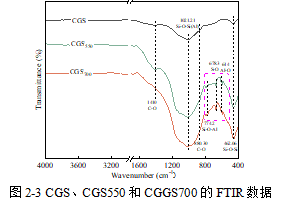
使用FTIR鉴定CGS、CGS550和CGS700中的化学键合转变,如图2-3所示。800–1250cm-1处的显著吸收峰代表了Si-O-Si(Al)不对称拉伸振动的特定吸收带。CGS550和CGS700在此范围内的峰值增强代表了整个图像的显著特征。所讨论的现象是由CGS中残余碳的热分解引起的。CGS中的残余碳以与无定形玻璃混合的无定形碳形式存在。在FTIR结果中,残余碳会干扰吸收并掩盖特征峰。因此,CGS煅烧后800–1250cm-1处的二氧化硅-铝酸盐特征区得到增强,这一结果可以得到残余碳检测的支持。同时,这意味着在相同质量下,煅烧CGS中可用的有效二氧化硅铝酸盐的量会增加。此外,CGS550和CGS700在500–800cm-1范围内的官能团结构显著变化。CGS的煅烧导致新的特征峰的出现。614.77cm-1和774.2cm-1处的新峰值分别对应于Al-O键的对称拉伸振动和Si-O键的弯曲振动。678.30cm-1处的吸收峰是由于硫酸盐中S-O键的振动。FTIR光谱的定性分析可以用XRD进行证实,以确定硫酸盐的存在。
碱激发反应的本质可归因于前驱体中Si(Al)O4四面体的溶解-解聚-缩合三个阶段,发生在碱性环境中。聚合Si(Al)O4的解聚涉及Si-O-Si(Al)键的断裂,从而增强反应性。相反,Si(Al)O₄四面体或单体的结构聚合导致反应性降低。因此,可以通过评估CGS煅烧前后的四面体聚合程度来确定材料的反应性。Si原子的分类取决于其结构中存在的桥接氧原子的数量。这导致将Si原子分为四个不同的组:Q1、Q2、Q3和Q4。在Si-O-Si键断裂时,桥接氧附近的Si原子的配位模式从Qn转移到SiO4四面体内的Qn-1。相比之下,Si-O原子之间Si-O-Si键的形成表明桥接氧周围的Si原子的配位模式从Qn转变为Qn+1。因此,可以改变桥接氧原子的数量来确定材料内Si(Al)O4四面体聚集或解聚的程度。然而,在评估材料反应性时,这种方法具有固有的限制,特别是关于原材料中石英对结果的影响。通过QXRD分析测定CGS的石英含量。结果表明,CGS中的石英含量相对较低,并且三个样品之间的差异很小。可以合理地假设CGS中存在的石英对RBO计算结果的影响可以忽略不计。
高温解聚使高度聚合的Si(Al)O4四面体中的Si-O-Si(Al)键断裂,导致Si-O-Al反应性增加。CGS550和CGS700的特征峰在800–1250cm-1范围内,因此,使用聚合度来表征它们之间,如图2-4所示。表2-2显示,CGS的聚合度随着温度的升高而降低,然后增加。关于CGS500,CGS700的聚合度增加了40.9%。在碱性环境中,低聚合度的铝硅酸盐结构更容易被OH-破坏。可以肯定的是,将煅烧温度控制在550°C不仅可以增加有效的二氧化硅铝酸盐含量,还可以减少CGS聚合。已经证明,过度煅烧会导致二氧化硅-钙-铁氧化物的再聚合并形成新的硅酸盐产品。CGS700中存在的铁结晶相证明了这一点。
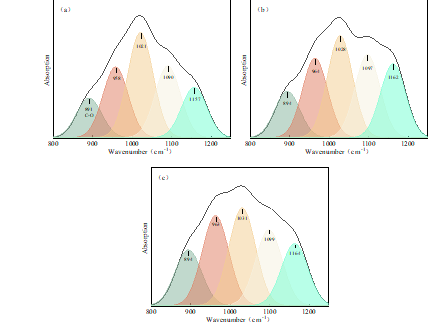
图2-4 FTIR光谱峰拟合结果在800至1250cm-1范围内:(a) CGS,(b) CGS550,(c) CGS700
表2-2 在800–1250cm−1 范围内不同温度下进行峰拟合的相关参数
Samples | Relative content (%) | RBO | R2 | |||
Q1 | Q2 | Q3 | Q4 | |||
CGS | 23.71 | 35.27 | 24.11 | 16.91 | 0.583 | 0.99 |
CGS550 | 23.52 | 30.15 | 24.52 | 21.82 | 0.430 | 0.99 |
CGS700 | 27.70 | 30.11 | 23.19 | 19.00 | 0.606 | 0.99 |
(2) AAMs水化机理
1) 抗压强度分析
图2-5显示了GBCS、GBCS550和GBCS700分别维持在3天、7天和28天的抗压强度。显著性水平检验的结果表明,GBCS550与GBCS和GBCS700之间存在统计学显著差异(p<0.001)。所有龄期下GBCS550和GBCS700的抗压强度始终高于GBCS,表明残余碳含量显著影响了CGS作为AAMs前体的活性。值得注意的是,GBCS550的抗压强度明显高于GBCS700。例如,在7天时,GBCS550的抗压强度比GBCS700高16.1%。这些结果表明,除了残余碳含量外,CGS在热处理过程中的聚合度是一个更关键的因素。CGS550中高度聚合的Si-O-Si(Al)链断裂,释放出更多的二氧化硅-铝物质参与水合反应。然而,过度煅烧会导致CGS中的铝硅酸盐解聚。CGS700的聚合度比CGS550高40.9%。CGS700聚合度的大幅提高是导致GBCS700抗压强度下降的主要因素。此外,在CGS700中形成的铁晶相产物不参与水合反应,从而阻止晶体成核。
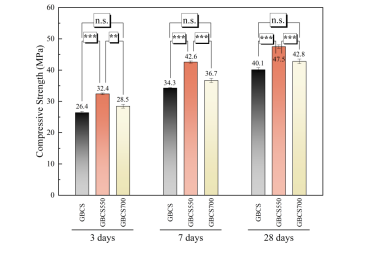
图2-5 GBCS在3天、7天和28天的抗压强度。(显著性水平:p<0.05 (*),p<0.01 (*),P<0.001(***)和 p≥0.05(n.s)
2) 热重分析
图2-6显示了浆料的TGA-DTG曲线。对于DTG曲线,落在50°C–250°C和600°C–700°C范围内的吸热峰分别代表N/C-(A)-S-H凝胶的脱水和碳酸钙的分解。AAMs样品是由添加GBFS引起的由N-A-S-H和C-(A)-S-H凝胶组成的复合凝胶。在250°C至600°C之间,由于反应产物中的羟基O-H蒸发,重量损失缓慢。在自干燥过程中,浆料中的游离水被消耗并转化为主反应产物中的化学键合水。因此,N/C-(A)-S-H凝胶的数量(Δm1)可以通过在初始温度范围内观察到的质量损失来近似量化。由此可见,煅烧CGS对凝胶状水合产物有积极影响。固化28d的GBCS、GBCS550和GBCS700样品的N/C-(A)-S-H凝胶含量分别为6.07%、7.32%和7.16%。在600°C–700°C的温度范围内,可以观察到GBCS的显著质量损失,以含量为4.74%的碳酸钙分解为代表。相比之下,样品GBCS550和GBCS700的质量损失分别较低,分别为2.16%和1.85%,这与浆料的XRD数据一致。值得注意的是,700°C后,GBCS550和GBCS700的质量损失保持不变,而GBCS仍在损失,表明CGS煅烧后大部分无机和有机杂质(例如残碳)已被去除,与煤炭行业的分析结果一致。
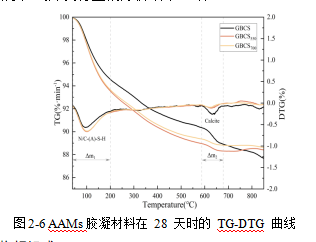
图2-6 AAMs胶凝材料在 28 天时的 TG-DTG 曲线
3) 水化产物相组成
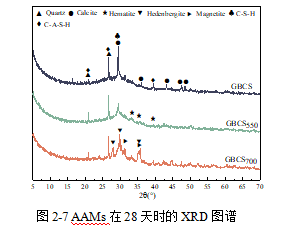
图2-7显示了AAMs浆料在28天时的XRD图谱。结果表明,水合产物为N/C-(A)-S-H凝胶。观察到的其他矿物相包括石英、赤铁矿、磁铁矿、方解石和海登堡石。赤铁矿、磁铁矿和海登堡石主要来自CGS550和CGS700。与CGS煅烧后结晶相变的趋势一致,它们不参与水合反应。GBCS水合产物主要由N/C-(A)-S-H凝胶组成,而GBCS550和GBCS700主要由N/C-A-S-H凝胶组成。CGS550和CGS700玻璃相的解聚释放出更多的Si4+和Al3+,由于这些离子参与水合反应,导致C-A-S-H凝胶的数量增加。样品制备过程中的碳化过程也导致在所有AAM浆料中检测到方解石。其中,GBCS方解石结晶相的峰更为突出,这是由于原始CGS中存在方解石。CGS在高温煅烧后分解了一些方解石,CGS和浆料的TG结果都证明了这一点。
4) FTIR分析
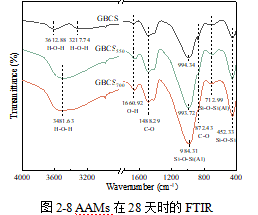
图2-8显示了AAMs浆料在28天时的FTIR。3200cm-1–3600cm-1和1650cm-1处的峰分别代表H-OH和O-H振动,这主要是由于N/C-(A)-S-H凝胶和不规则结合的水形成。与GBCS相比,GBCS550和GBCS700在3481.63cm-1处的吸收峰显著升高,表明样品中结合水或吸附水的增加。1488.29cm-1处的峰值代表C-O的不对称拉伸振动,而872.43cm-1处的峰值代表碳酸盐的面外弯曲振动。700cm-1–720cm-1是一种聚合度低的三元硅氧烷环结构。在712.99cm-1和452.33cm-1处分别是Si-O-Si(Al)和Si-O-Si振动。在活化剂存在下,反应体系中的Al3+取代Si4+形成铝硅酸盐网络四面体键(Si-O-Al),这是碱活化渣浆的主要成分。800–1200cm-1处的条带被指定为C-(A)-S-H凝胶的特征条带。随着铝在第二配位层中硅置换程度的增加,由于Al-O键较弱,这里的峰值会转移到较低的波数。在碱活化反应中,煅烧的CGS铝硅酸盐很容易转化为SiO44-和AlO45-。发生这种情况是因为煅烧CGS的硅相和铝相更易溶解。碱活化反应中的解聚和聚合过程取决于阳离子的活性和数量。然后,这些反应性基团与Na+和Ca2+聚合或与C-(A)-S-H解聚,形成更大的结构单元。具体来说,煅烧处理促进了铝硅酸盐的解聚和C-(A)-S-H凝胶的形成,这两者对提高GBCS550强度非常重要。
5) 微观结构分析
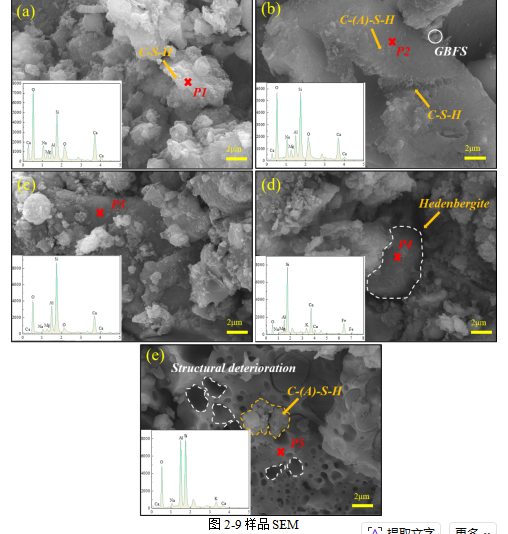
样品在28天时的SEM图像如图2-9所示。点P1–P3的EDS分析显示存在Al、Si、Ca和Na。这表明浆状水合产物主要由絮状C-(A)-S-H凝胶和散布的N-A-S-H凝胶组成。然而,在水合产物中没有观察到三维N-A-S-H凝胶网络结构。溶液中高浓度的Ca2+会阻止N-A-S-H凝胶的形成,并阻止大量四配位Al的形成。引入钙离子会降解一些N-A-S-H凝胶。一些钙会与降解的硅和铝单体物质反应,形成C-A-S-H凝胶。需要注意的是,CGS热活化含有高比例的活性二氧化硅和氧化铝相。Al含量的增加也会导致C-(A)-S-H凝胶中Ca/Si比率的降低,如P1-P3点的EDS所示。与观察到的强度发展一致,高度聚合的铝硅酸盐单元增加了孔结构的致密化。图中观察到的微观形态和P4点的EDS分析表明存在Ca、Si、Al和Fe元素,从而将球形产物识别为海登堡石(CaFe(Si2O6))。这一结论是基于CGS在700°C下热活化后形成新的铁相结晶产物,并得到了CGS700的XRD数据的支持。它们在C-(A)-S-H中作为离散相混合。这会使糊状结构松动。此外,在GBCS700中观察到多孔结构,并且eds数据显示大量的Si和Al元素。CGS在700°C下热处理后的再结晶和多孔结构是影响GBCS700抗压强度降低的主要因素。
八、小结
《煤气化渣基固废胶凝材料》的制定与实施,该标准的实施不仅可以填辅以粒化高炉矿渣粉和钢渣粉等固体废弃物,以及激发剂制备的水硬性胶凝材料技术方面的空白,标准是实施后还可规模化消纳工业固废,替代水泥、天然砂石等传统建材,降低生产与工程成本,推动煤化工与建材行业跨界协同。同时,减少固废堆存环境风险,降低建材生产碳排放,助力循环经济与 “双碳” 目标落地,为固废胶凝材料的产业化推广、工程应用及质量监管提供权威依据,带动相关技术创新与产业升级。


